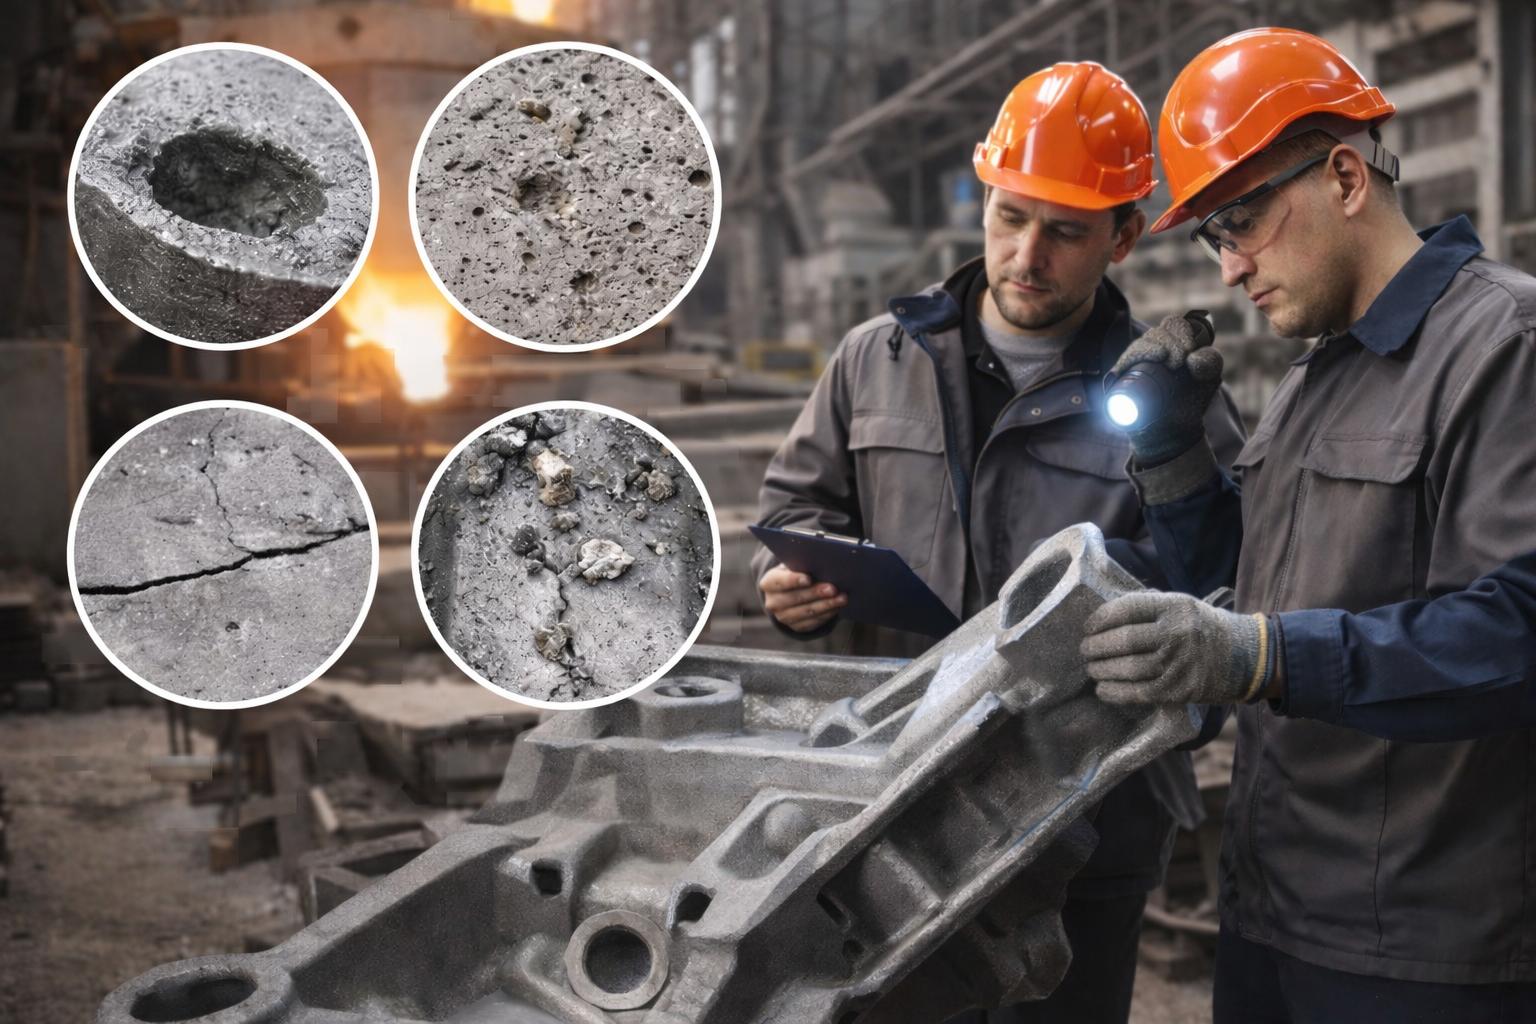
Качество литых деталей определяется не только маркой стали или чугуна, но и стабильностью технологии: подготовкой формы, режимом плавки, заливкой, питанием отливки и контролем на каждом этапе. Даже при современном оборудовании дефекты отливок могут появляться из-за нарушений температурного режима, газонасыщения расплава, неправильной литниково-питающей системы или ошибок формовки. Ниже — самые распространённые дефекты стальных и чугунных отливок (раковины, пористость, трещины), их причины и методы предотвращения, которые применяются на производстве.
Почему возникают дефекты отливок
Дефекты литья чаще всего связаны с одним или несколькими факторами:
- Нестабильная плавка и химический состав: избыток газов, повышенная окисленность, неверное раскисление.
- Ошибки формовки: влажность, недостаточная газопроницаемость, осыпаемость, слабая прочность формовочной смеси.
- Неправильная литниково-питающая система: недостаток питания, завихрения, подсос воздуха, высокая скорость потока.
- Нарушение температуры заливки и охлаждения: слишком холодная заливка даёт недоливы и холодные спаи, слишком горячая — повышает газонасыщение, усадочные дефекты и трещинообразование.
- Неучтённая геометрия детали: резкие перепады толщин, концентраторы напряжений, «острые» переходы.
Раковины в отливках
Раковины — это полости внутри металла или на поверхности, которые резко снижают прочность, герметичность и ресурс детали. В практике чаще встречаются усадочные и газовые раковины.
Усадочные раковины: причины и профилактика
Усадочные раковины возникают при затвердевании, когда металл уменьшается в объёме, а подпитка расплавом недостаточна. Типичные причины:
- недостаточные или неправильно расположенные прибыли;
- слабая направленность кристаллизации (отливка «закрывается» раньше, чем заполняется усадка);
- слишком высокая температура заливки при неэффективном питании;
- локальные массивные зоны (утолщения), где усадка максимальна.
Как предотвращают на производстве:
- проектируют литниково-питающую систему так, чтобы питание шло до конца затвердевания;
- применяют прибыли, экзотермические/изолирующие смеси, иногда охладители для управления направленным затвердеванием;
- корректируют геометрию: добавляют радиусы, убирают резкие перепады толщины;
- контролируют температуру заливки и время заполнения формы.
Газовые раковины: причины и профилактика
Газовые раковины связаны с пузырьками газа, которые не успели выйти из расплава до затвердевания. Причины:
- повышенная газонасыщенность расплава (водород, азот);
- недостаточная газопроницаемость формы;
- подсос воздуха в струю при турбулентной заливке;
- загрязнение или сырость материалов формы/стержней.
Как предотвращают на производстве:
- соблюдают режимы плавки и раскисления, используют чистые шихтовые материалы;
- контролируют влажность и качество стержневых смесей, их газовыделение;
- обеспечивают спокойную заливку без завихрений (правильные стояки/питатели);
- применяют дегазацию и технологические добавки в пределах норм.
Пористость: газовая и усадочная
Пористость — множество мелких пор, которые ухудшают механические свойства и могут приводить к течам в корпусных деталях. Она бывает:
- газовой (мелкие округлые поры);
- усадочной микропористостью (часто в «горячих» зонах, ближе к центру массивных участков).
Как борются с пористостью в отливках
На производстве пористость устраняют системно:
- оптимизируют температуру и скорость заливки (слишком высокая скорость — турбулентность и подсос воздуха);
- улучшают вентиляцию формы и стержней;
- настраивают питание и направленное затвердевание, чтобы исключить «запирание» усадки;
- используют контроль химсостава и чистоты расплава, снижают содержание газов и неметаллических включений.
Трещины в отливках: горячие и холодные
Трещины в отливках — один из самых критичных дефектов, часто приводящий к браку. Различают:
Горячие трещины
Появляются на стадии затвердевания, когда металл ещё пластичен, но уже испытывает усадочные напряжения. Причины:
- жёсткие формы/стержни, которые «держат» отливку и не дают ей свободно сесть;
- конструктивные концентраторы напряжений (острые углы, резкие переходы);
- неправильный режим охлаждения и питание «горячих» зон.
Профилактика:
- корректировка конструкции (радиусы, плавные переходы, равномерные толщины);
- снижение жёсткости формовочной системы в критических местах;
- настройка направленного затвердевания, применение охладителей/прибылей;
- управление температурой заливки и времени заполнения.
Холодные трещины
Возникают после затвердевания, чаще при охлаждении до комнатной температуры или после выбивки/термообработки. Причины:
- высокие остаточные напряжения из-за неравномерного охлаждения;
- несоответствие химсостава и структуры требуемым свойствам;
- ошибки термообработки (режим, скорость охлаждения).
Профилактика:
- контролируемое охлаждение и правильная выбивка;
- подбор режима термообработки (нормализация, отпуск) под конкретную марку;
- контроль химсостава и микроструктуры для стабильной вязкости и прочности.
Другие частые дефекты литья, которые важно учитывать
Даже если основной фокус — раковины, пористость и трещины, на практике часто встречаются и другие дефекты отливок:
- недолив и холодные спаи (нехватка температуры/скорости заполнения);
- пригар и песчаные включения (качество смеси, подготовка формы);
- неметаллические включения (шлаки, оксиды из-за плавки и заливки);
- коробление (неравномерное охлаждение и напряжения).
Для них работают те же принципы: стабильная плавка, правильная литниковая система, управление температурой и охлаждением, контроль материалов формы.
Контроль качества отливок на производстве
Снизить процент брака невозможно без выстроенного контроля качества отливок. На производстве обычно применяют сочетание методов:
Входной и лабораторный контроль
- контроль шихты, ферросплавов и добавок;
- анализ химсостава расплава (спектральные методы);
- контроль температуры расплава и режимов плавки.
Неразрушающий контроль
- визуально-измерительный контроль геометрии и поверхности;
- ультразвуковой контроль (поиск внутренних дефектов);
- капиллярный/магнитопорошковый контроль (поверхностные трещины);
- рентген/радиография (пористость, раковины, включения) — по необходимости.
Итоговая проверка и обратная связь в технологию
Ключевой момент — не просто «найти дефект», а вернуть данные в технологический цикл: скорректировать питание, режим заливки, подготовку формы или термообработку. Именно так достигается стабильность партий и прогнозируемый ресурс деталей.
Практический итог
Дефекты отливок почти всегда имеют понятные физические причины: усадка, газы, напряжения, турбулентность, неправильное охлаждение или ошибки формовки. Раковины и пористость лечатся грамотным питанием, снижением газонасыщенности и стабилизацией формовочных материалов. Трещины в отливках предотвращаются управлением кристаллизацией, геометрией детали и режимами охлаждения/термообработки. А устойчивый результат обеспечивается системой контроля качества отливок — от химсостава расплава до неразрушающего контроля готовых изделий.